Nederlands
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Nieuws
Welke staalmaterialen zijn geschikt voor de productie van cementbetonsteenvormen?
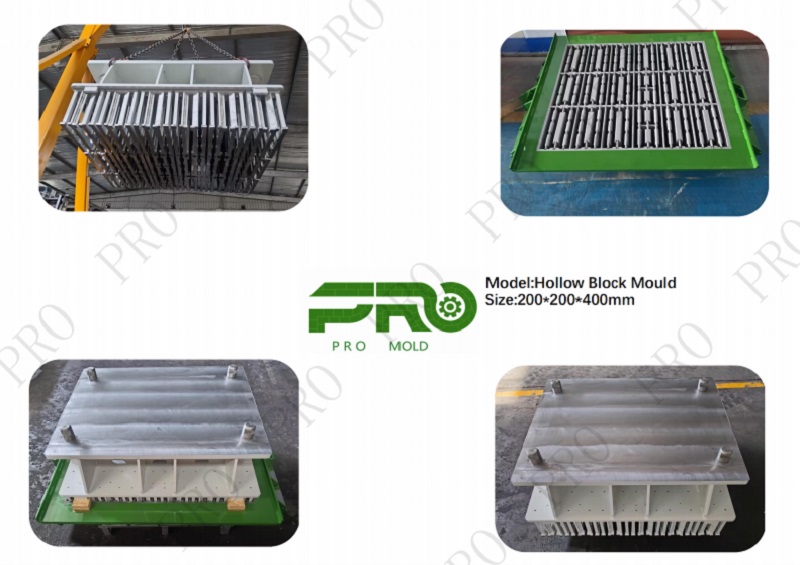
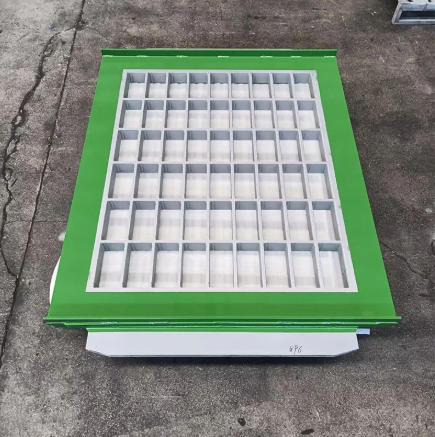
Een manager van een blokfabriek die een beslissing moet nemen over het vervangen van een matrijs, wordt geconfronteerd met een verwarrende reeks staalsoorten. De originele mal duurde 80.000 cycli en de vervangende offerte specificeert "55 # mangaanstaal." Een concurrerende leverancier biedt "16Mn-staal" aan tegen een lagere prijs, en een derde biedt "vacuümgekoold gelegeerd staal" aan met een garantie van 100.000 cycli. De specificaties klinken vergelijkbaar, maar de prestatieverschillen zijn dat niet. ACementbetonsteenmalis geen eenvoudige stalen plaat. Het is een slijtageonderdeel dat bestand moet zijn tegen schurend aggregaat, hoogfrequente trillingen moet kunnen weerstaan, de maatnauwkeurigheid onder druk moet behouden en honderdduizenden vormcycli moet overleven. Het geselecteerde staal bepaalt of de matrijs zijn geschatte levensduur haalt of voortijdig kapot gaat. Het verschil tussen een goede en een slechte matrijs wordt gemeten in de productiestilstand, de uitval van de blokkwaliteit en de vervangingsfrequentie.
Deze gids is geschreven voor kopers die een weloverwogen beslissing moeten nemen over staalmaterialen voor de productie van cementbetonsteenmallen. We vergelijken de staalsoorten die doorgaans in de industrie worden gebruikt, leggen de rol van warmtebehandeling en carboneren uit, bespreken de afwegingen tussen hardheid en taaiheid en geven de criteria voor het evalueren van de materiaalclaims van een matrijsleverancier. We zullen ook gedetailleerde productparameters verstrekken van onze fabriek bij PRO Industry Group Co., Ltd., inclusief de materiaalspecificaties en warmtebehandelingsprocessen die we gebruiken voor onze matrijzen. Of u nu mallen aanschaft voor holle blokken, straatstenen, trottoirbanden of gespecialiseerde betonproducten, deze gids helpt u bij het selecteren van een malmateriaal dat past bij uw productieomstandigheden en uw kostendoelstellingen.
Inhoudsopgave
- 1. Wat zijn de gebruikelijke staalsoorten die worden gebruikt bij de productie van cementbetonsteenvormen?
- 2. Waarom is mangaanstaal nog steeds de industriestandaard voor matrijsframes?
- 3. Wanneer rechtvaardigt gelegeerd staal met vacuümcarbureren de hogere kosten?
- 4. Hoe bepaalt de warmtebehandeling de balans tussen hardheid en taaiheid?
- 5. Wat zijn de materiële afwegingen tussen kosten en levensduur?
- 6. Hoe evalueert u de materiaalclaims van een matrijsleverancier?
- 7. Wat zijn de belangrijkste productparameters van onze fabriek?
- 8. Veelgestelde vragen (FAQ)
- 9. Conclusie
1. Wat zijn de gebruikelijke staalsoorten die worden gebruikt bij de productie van cementbetonsteenvormen?
De staalsoorten die worden gebruikt bij de productie van Cement Concrete Brick Mold vallen in drie brede categorieën: structureel koolstofstaal, mangaanstaal en gelegeerd gereedschapsstaal. Structurele koolstofstaalsoorten zoals Q235B en Q345B worden gebruikt voor het matrijsframe en de basisplaten, waarbij de primaire vereiste stijfheid en lasbaarheid is in plaats van slijtvastheid. Mangaanstaalsoorten zoals 55# mangaan (55Mn) en 16Mn (Q345) worden gebruikt voor de vormholte, kernstaven en sabotagekoppen, waar slijtvastheid en taaiheid vereist zijn. Gelegeerde gereedschapsstaalsoorten zoals 42CrMo, Cr12MoV en Hardox worden gebruikt voor toepassingen met hoge slijtage of waar een langere levensduur hogere materiaalkosten rechtvaardigt. De onderstaande tabel vat de typische toepassingen van elke staalcategorie in een cementbetonsteenmal samen.
| Categorie staal | Typische cijfers | Vormcomponent | Primaire eigenschap vereist |
| Structureel koolstofstaal | Q235B, Q345B | Frame, bodemplaat | Stijfheid, lasbaarheid |
| Mangaan staal | 55Mn, 16Mn (Q345) | Holte, kernstaven, sabotagekop | Slijtvastheid, taaiheid |
| Gelegeerd gereedschapsstaal | 42CrMo, Cr12MoV, Hardox | Slijtvaste inzetstukken, kernstaven | Hoge hardheid, langere levensduur |
BijPRO Industry Group Co., Ltd.selecteert onze fabriek staalsoorten op basis van de specifieke matrijstoepassing, het bloktype en het productievolume. We gebruiken niet voor alle mallen één enkel staal, omdat de slijtageomstandigheden aanzienlijk variëren tussen de productie van holle blokken, de productie van bestratingsafwerkmachines en de productie van trottoirbanden. Ons engineeringteam werkt met elke klant samen om de optimale materiaalspecificatie voor hun cementbetonsteenmal te bepalen.
2. Waarom is mangaanstaal nog steeds de industriestandaard voor matrijsframes?
Mangaanstaal, met name 55# mangaan (55Mn) en 16Mn (Q345), blijft om verschillende redenen de industriestandaard voor frames en holtes van cementbetonsteenvormen. Ten eerste biedt het een uitstekende balans tussen hardheid en taaiheid. Na warmtebehandeling kan 55Mn een oppervlaktehardheid van HRC 58-62 bereiken, wat een goede weerstand biedt tegen de schurende werking van betonaggregaat. Tegelijkertijd blijft de kern sterk genoeg om de impact van de sabotagekop en de trillingen van de blokmachine te absorberen zonder te barsten. Ten tweede is het gemakkelijk verkrijgbaar en relatief economisch vergeleken met gelegeerd gereedschapsstaal. Ten derde heeft het een goede lasbaarheid, wat de fabricage van grote matrijsframes en de reparatie van versleten gebieden mogelijk maakt.
De beperking van 55Mn is dat de hardbaarheid ervan matig is en dat het tijdens het afschrikken met water gevoelig kan zijn voor barsten als de warmtebehandeling niet zorgvuldig wordt gecontroleerd. Daarom is het warmtebehandelingsproces net zo belangrijk als de staalsoort zelf. Een mal gemaakt van 55Mn zal met een slecht gecontroleerde hittebehandeling niet zijn volledige hardheid bereiken, of er kunnen uitdovingsscheuren ontstaan die tot voortijdig falen leiden. 16Mn (Q345) wordt vaak gebruikt voor de sabotagekop en andere componenten waarbij taaiheid en lasbaarheid belangrijker zijn dan maximale hardheid. De onderstaande tabel vergelijkt de eigenschappen van 55Mn en 16Mn voor matrijstoepassingen.
| Eigendom | 55Mn | 16Mn (Q345) |
| Typische oppervlaktehardheid (na warmtebehandeling) | HRC 58-62 | HRC 58-62 (gecarbureerd) |
| Taaiheid | Gematigd | Uitstekend |
| Lasbaarheid | Gematigd | Goed |
| Risico op scheurvorming | Matig tot hoog | Laag |
| Typische vormcomponent | Holte, kernstaven | Sabotagekop, frame |
In onze fabriek gebruiken we 55Mn voor de vormholte en kernstaven waar slijtvastheid de prioriteit heeft, en 16Mn voor de sabotagekop en framecomponenten waar taaiheid belangrijker is. We controleren het warmtebehandelingsproces zorgvuldig om de gespecificeerde hardheid te bereiken zonder dat er blusscheuren ontstaan. Ons kwaliteitscontroleteam verifieert de hardheid van elke productiebatch.
3. Wanneer rechtvaardigt gelegeerd staal met vacuümcarbureren de hogere kosten?
Gelegeerd staal met vacuümcarboneren is de premiumoptie voor de productie van cementbetonsteenmallen. Dit wordt gespecificeerd wanneer het productievolume hoog is, het aggregaat zeer schurend is, of het blokontwerp een mal vereist die nauwe maattoleranties handhaaft gedurende een langere levensduur. Door het carburatieproces ontstaat een harde oppervlaktelaag (typisch HRC 60-65) met een diepte van 1,2-1,35 mm, terwijl de kern taai blijft (HRC 33-40). Deze "harde schaal, harde kern"-structuur is de sleutel tot een langere levensduur van de matrijs. Het harde oppervlak is bestand tegen de schurende slijtage van het beton, terwijl de taaie kern de impact en trillingen absorbeert zonder te scheuren. De onderstaande tabel vergelijkt de prestaties van standaard mangaanstaal- en vacuümgecarboneerde gelegeerd stalen mallen.
| Parameter | Standaard mangaanstaal | Vacuümgecarbureerd gelegeerd staal |
| Oppervlaktehardheid | HRC 58-62 (doorgehard of oppervlakte) | HRC 60-65 (gecarbureerde behuizing) |
| Kastdiepte | N.v.t | 1,2 - 1,35 mm |
| Kernhardheid | HRC 33-40 (typisch) | HRC 33-40 (gecontroleerd) |
| Typische levensduur | 50.000 - 80.000 cycli | 90.000 - 100.000+ cycli |
| Relatieve kosten | Basislijn | 20-40% hoger |
Bij PRO maakt onze fabriek gebruik van vacuümcarbureren en integrale warmtebehandeling voor onze premium matrijzenlijn. Het proces wordt bestuurd door een Duits PE-systeem, dat het koolstofpotentieel en de case-diepte in realtime bewaakt. Onze wisselplaathardheid bereikt HRC 60-65 en de dikte van de carboneerlaag is 1,2-1,35 mm. Wij ondersteunen dit met een levensduurgarantie van maximaal 100.000 cycli voor onze bestratingsmatrijzen en tot 90.000 cycli voor onze holle blokmallen. Voor klanten die op grote volumes produceren, worden de hogere initiële kosten van de gecarboneerde matrijs gecompenseerd door de lagere vervangingsfrequentie en de lagere uitvaltijd.
4. Hoe bepaalt de warmtebehandeling de balans tussen hardheid en taaiheid?
Warmtebehandeling is het proces waarbij het staal van grondstof wordt omgezet in een slijtvast matrijsonderdeel. Het doel is om een hard oppervlak te verkrijgen dat bestand is tegen slijtage, terwijl een harde kern behouden blijft die bestand is tegen scheuren. De twee meest voorkomende warmtebehandelingsprocessen voor cementbetonsteenvorm zijn doorharden en carboneren. Doorharden houdt in dat het staal wordt verwarmd tot de austenitistemperatuur, wordt afgeschrikt in olie of water en wordt getemperd tot de gewenste hardheid. Bij het carboneren wordt het staal verwarmd in een koolstofrijke atmosfeer, waardoor koolstof in het oppervlak kan diffunderen, en vervolgens wordt het afgeschrikt en getemperd. De onderstaande tabel vergelijkt deze processen.
| Warmtebehandeling | Proces | Hardheid bereikt | Voordeel | Beperking |
| Doorharding | Verwarmen, blussen, temperen | HRC 58-62 (uniform) | Eenvoudige, uniforme eigenschappen | De kern is mogelijk te hard en broos |
| Carbureren | Warmte in koolstofatmosfeer, blussen, temperen | HRC 60-65 (oppervlak), HRC 33-40 (kern) | Hard oppervlak, harde kern | Complexer, hogere kosten |
| Nitreren | Warmte in stikstofatmosfeer | HRC 60-65 (oppervlakte) | Lage vervorming, hoge hardheid | Dunne behuizing, niet voor hoge impact |
In onze fabriek gebruiken we vacuümcarbureren voor onze hoogwaardige matrijscomponenten en gecontroleerde doorharding voor onze standaard mangaanstalen componenten. We verifiëren de hardheid en kastdiepte na warmtebehandeling met behulp van gekalibreerde hardheidstesters en metallografische inspectie. Ons doel is ervoor te zorgen dat elke cementbetonsteenmal die we produceren de juiste hardheid-taaiheidsbalans heeft voor de beoogde toepassing.
5. Wat zijn de materiële afwegingen tussen kosten en levensduur?
De materiaalkeuze voor een cementbetonsteenmal impliceert een afweging tussen initiële kosten en levensduur. Een standaard mal van mangaanstaal heeft lagere initiële kosten maar een kortere levensduur. Een vacuümgecarboneerde mal van gelegeerd staal heeft hogere initiële kosten, maar een langere levensduur en een lagere vervangingsfrequentie. De optimale keuze hangt af van het productievolume, het bloktype en de kosten van stilstand. De onderstaande tabel geeft een vereenvoudigde vergelijking van de totale eigendomskosten weer voor een holle blokmatrijs.
| Kostenfactor | Standaard mangaanvorm | Vacuüm-gecarbureerde mal |
| Initiële schimmelkosten | Basislijn | +30% |
| Levensduur (cycli) | 60.000 - 80.000 | 90.000 - 100.000 |
| Vervangingsfrequentie (per 500k cycli) | 6-8 mallen | 5 mallen |
| Downtime per vervanging | 4-8 uur | 4-8 uur |
| Totale kosten per 500.000 cycli | Hoger | Lager |
Bij PRO Industry Group Co., Ltd. werken we samen met onze klanten om de totale eigendomskosten voor hun specifieke productieomstandigheden te evalueren. Voor een fabriek die grote hoeveelheden schuuraggregaten produceert, is de vacuümgecarboneerde mal gewoonlijk de economischere keuze gedurende de levensduur van de apparatuur. Voor een installatie met een lager volume of minder schurend aggregaat kan de standaard mangaanvorm voldoende zijn. Ons doel is om onze klanten te helpen bij het selecteren van het materiaal dat de beste waarde voor hun bedrijf oplevert.
6. Hoe evalueert u de materiaalclaims van een matrijsleverancier?
Het beoordelen van de materiaalclaims van een matrijsleverancier vereist meer dan het lezen van het specificatieblad. De koper moet de staalkwaliteit, het warmtebehandelingsproces, de hardheid, de kastdiepte en de levensduurgarantie verifiëren. De leverancier moet materiaalcertificaten, hardheidstestrapporten en referenties van klanten met vergelijkbare productieomstandigheden kunnen overleggen. In de onderstaande tabel worden de verificatiestappen samengevat.
| Verificatiestap | Wat te vragen | Waarom het ertoe doet |
| Verificatie van staalkwaliteit | Testcertificaat van de molen | Bevestigt dat het staal voldoet aan de opgegeven kwaliteit |
| Hardheidsverificatie | Hardheidstestrapport (HRC) | Bevestigt dat de warmtebehandeling het doel heeft bereikt |
| Casediepteverificatie | Metallografisch rapport (voor gecarbureerde mallen) | Bevestigt de dikte van de carboneerlaag |
| Levensduurgarantie | Schriftelijke garantie met cycluslimiet | Biedt verhaal als de mal voortijdig faalt |
| Klantreferenties | Contacten in vergelijkbare productieomstandigheden | Bevestigt prestaties in de echte wereld |
In onze fabriek bieden we volledige documentatie voor elke cementbetonsteenmal die we verzenden, inclusief molentestcertificaten, hardheidsrapporten en onze schriftelijke levensduurgarantie. Op verzoek verstrekken wij ook klantreferenties. Wij nodigen u uit om onze materiaalclaims aan deze criteria te toetsen en ons als uw partner voor de matrijzenproductie te beschouwen.
7. Wat zijn de belangrijkste productparameters van onze fabriek?
De volgende tabel bevat de belangrijkste productparameters voor onze cementbetonsteenmallen, inclusief de staalsoorten en warmtebehandelingsprocessen die we gebruiken. Onze fabriek kan de materiaalspecificaties ook aanpassen om aan specifieke productievereisten te voldoen.
| Parameter | Specificatiebereik | Opmerkingen |
| Framemateriaal | Q235B, Q345B, 16Mn | Geselecteerd op stijfheid en lasbaarheid |
| Holte/Kernmateriaal | 55Mn, 16Mn, gelegeerd staal | Geselecteerd op slijtvastheid |
| Premium-optie | Vacuümgecarbureerd gelegeerd staal | HRC 60-65, kastdiepte 1,2-1,35 mm |
| Oppervlaktehardheid | HRC 58-62 (standaard), HRC 60-65 (premium) | Geverifieerd na warmtebehandeling |
| Kernhardheid | HRC 33-40 | Behoudt de stevigheid |
| Levensduur (standaard) | 60.000 - 80.000 cycli | Afhankelijk van het bloktype en de voorwaarden |
| Levensduur (premium) | 90.000 - 100.000 cycli | Gegarandeerd voor bestratingsafwerkmachines en holle blokmallen |
| Vervangbare componenten | Ja (boutstructuur) | Vermindert onderhoudsonderbrekingen |
| MOQ | 1 set | Bij grote bestellingen bespreekbaar |
| Doorlooptijd | 3 - 6 weken | Afhankelijk van complexiteit en hoeveelheid |
In onze fabriek vervaardigen wij onze cementbetonsteenmallen om aan deze specificaties en meer te voldoen. We kunnen de staalkwaliteit, de warmtebehandeling en de levensduurgarantie aanpassen aan uw specifieke vereisten. Ons kwaliteitscontrolesysteem omvat inspectie van grondstoffen, inspectie tijdens het proces en eindinspectie vóór verzending. Ons doel is om onze klanten hoogwaardige matrijzen te bieden die betrouwbare prestaties en een lange levensduur leveren.
8. Veelgestelde vragen (FAQ)
Vraag 1: Wat is het beste staalmateriaal voor een cementbetonsteenmal?
Antwoord: Het beste materiaal hangt af van de productieomstandigheden. Voor standaardproductie met een gemiddeld volume biedt 55# mangaanstaal met de juiste warmtebehandeling een goede balans tussen hardheid, taaiheid en kosten. Voor de productie van grote volumes met abrasief aggregaat zorgt vacuümgecarboneerd gelegeerd staal voor een harder oppervlak en een langere levensduur. Bij PRO Industry Group Co., Ltd. helpen we klanten het juiste materiaal te selecteren op basis van hun bloktype, productievolume en kostendoelstellingen.
Vraag 2: Waarom heeft 55# mangaanstaal een zorgvuldige warmtebehandeling nodig?
Antwoord: 55# mangaanstaal heeft een matige hardbaarheid en heeft de neiging te barsten tijdens het afschrikken met water als het proces niet zorgvuldig wordt gecontroleerd. De warmtebehandeling moet de beoogde oppervlaktehardheid (HRC 58-62) bereiken zonder dat er afschrikscheuren ontstaan. In onze fabriek controleren we de verwarmingssnelheid, afschriktemperatuur en ontlaatcyclus om ervoor te zorgen dat de mal de gespecificeerde hardheid bereikt met behoud van zijn taaiheid.
Vraag 3: Hoe verlengt vacuümcarboneren de levensduur van de mal?
Antwoord: Bij vacuümcarbureren ontstaat een harde oppervlaktelaag (HRC 60-65) met een diepte van 1,2-1,35 mm, terwijl de kern taai blijft (HRC 33-40). Deze "harde schaal, harde kern"-structuur is bestand tegen schurende slijtage van het oppervlak en absorbeert schokken en trillingen zonder te barsten. Het resultaat is een mal die 90.000 tot 100.000 cycli meegaat, vergeleken met 60.000 tot 80.000 cycli voor een standaard mangaanmal.
Vraag 4: Kan een versleten mal gerepareerd worden?
Antwoord: In sommige gevallen kan een versleten mal worden gerepareerd door lassen en opnieuw bewerken. Het reparatieproces kan echter de warmtebehandeling en de maatnauwkeurigheid van de mal beïnvloeden. Voor uiterst nauwkeurige matrijzen of matrijzen met uitgebreide slijtage is vervanging vaak de voordeligste keuze. Dankzij ons vervangbare componentontwerp kunnen versleten kernstaven en inzetstukken worden vervangen zonder dat de gehele matrijsconstructie hoeft te worden vervangen.
Vraag 5: Wat is de typische levensduur van een cementbetonsteenmal?
Antwoord: De levensduur is afhankelijk van de staalsoort, de warmtebehandeling, het bloktype, de abrasiviteit van het aggregaat en het onderhoud. Standaard mangaanvormen gaan doorgaans 60.000 tot 80.000 cycli mee. Vacuümgecarbureerde legeringsvormen kunnen 90.000 tot 100.000 cycli of meer meegaan. Bij PRO Industry Group Co., Ltd. bieden we een schriftelijke levensduurgarantie voor onze matrijzen op basis van het gespecificeerde materiaal en de opgegeven toepassing.
9. Conclusie
De selectie van staalmateriaal is een van de belangrijkste beslissingen bij de aanschaf van cementbetonsteenmallen. De juiste staalsoort, gecombineerd met de juiste warmtebehandeling, bepaalt of de matrijs de nominale levensduur haalt of voortijdig kapot gaat. Mangaanstaalsoorten zoals 55Mn en 16Mn bieden een bewezen evenwicht tussen prestaties en kosten voor standaardtoepassingen. Vacuümgecarboneerde gelegeerde staalsoorten zorgen voor een langere levensduur voor de productie van abrasieve producten in grote volumes. De sleutel is om het materiaal af te stemmen op de productieomstandigheden en om de materiaalclaims van de leverancier te verifiëren door middel van documentatie en referenties. Bij PRO Industry Group Co., Ltd. heeft onze fabriek meer dan 15 jaar ervaring in de productie van matrijzen, en werken we samen met onze klanten om de optimale materiaalspecificatie voor hun specifieke toepassing te selecteren.
Of u nu holle blokken, straatstenen, trottoirbanden of gespecialiseerde betonproducten produceert, wij nodigen u uit om contact met ons op te nemen om uw wensen te bespreken. Wij kunnen materiaalcertificaten, hardheidsrapporten en levensduurgaranties verstrekken. Onze toewijding aan kwaliteit en klanttevredenheid heeft ons tot een vertrouwde partner gemaakt voor blokfabrieken over de hele wereld.
Neem vandaag nog contact op met PRO Industry Group Co., Ltdom uw vereisten voor cementbetonbakstenen te bespreken en te ontdekken hoe onze materiaalselectie uw productie-efficiëntie en levensduur van de matrijs kan verbeteren.
Gerelateerd nieuws
- Hoe beïnvloedt de nauwkeurigheid van cementbetonstenen de kwaliteit van afgewerkte stenen?
- Wat maakt een op maat gemaakte betonsteenmal tot de juiste keuze voor consistente productie?
- Cementbetonsteen Schotstralen Oppervlaktebehandelingsmachine versus traditionele oppervlaktebehandelingsmethoden: welke oplossing is efficiënter?
- Hoe u de juiste bestratingsbetonsteenmal kiest voor landschapsprojecten
- Kosten houten cementstenen pallets u meer dan u denkt?
- Waarom kiezen voor een cementbetonmixer voor efficiënte bouwprojecten?
Laat een bericht achter